 ÇOK İNCELENEN
Stok koduTLS - MAX5635 - L12
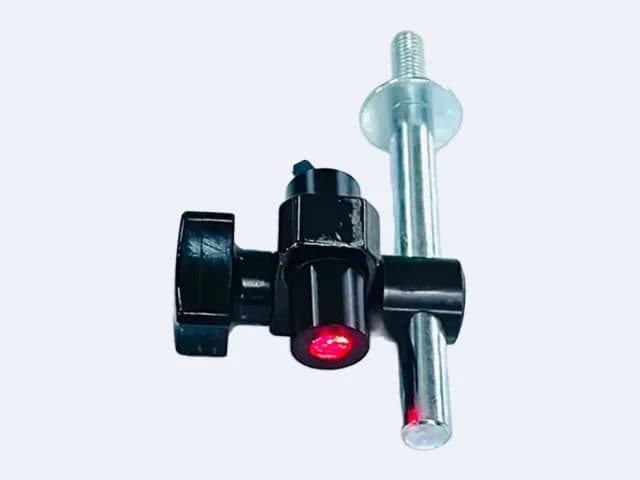
Çizgi Lazer MAX5L12 Lazer Modülü
12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
5 mW · 635 nm11 Kere İncelendi
KURUMSAL
LASER-T 1995'te kuruldu ve Türkiye'nin ilk endüstriyel lazer üreticisi oldu. O yıllarda hizalama modülü demek ithal etmek demekti; teslim aylar sürüyor, arızalanan bir modülün yerine yenisi gelene kadar hat bekliyordu. Bugün sekiz seride 32 model üretiyoruz. Işığın şekli işe göre değişiyor — çizgi, artı, nokta, daire — ama yaptığı iş hep aynı: bir sonraki hareketin nereye ineceğini operatöre göstermek. Optik tasarımı da sürücü kartını da kendi ekibimiz yapıyor.
NE YAPIYORUZ
Dışarıdan bakınca hepsi birkaç santimlik bir silindir. İçeride altı ayrı karar var ve her biri modülün sahada ne kadar dayanacağını belirliyor.
Işığın şeklini mercek veriyor: çizgi, artı, nokta ya da daire. Açı ve odak, modülün yüzeye kaç santimden bakacağına göre hesaplanıyor.
Alaşım gövde; çap 12 mm ile 35 mm arasında. Çap makinede ayrılan yuvaya göre seçiliyor, en dar yuvaya 12 mm'lik MAX serisi giriyor.
Diyotu besleyen kart da bizim tasarımımız. Besleme 3,2 V; hat gerilimi oynadığında çizginin parlaklığı değişmesin diye akım sabit tutuluyor.
IP 63, IP 67 ve IP 68 gövdeler talaş, toz, nem ve soğutma sıvısı düşünülerek kapatılıyor. Cam kirlendiğinde modül değil, cam temizleniyor.
Hangi serinin hangi güçte çalışacağı önce kâğıtta çıkıyor. Üç girdi belirliyor: ortam aydınlığı, çalışma mesafesi ve yüzeyin rengi.
Montaj açısı sahada ölçüyle ayarlanıyor. Modül tezgâha bir kez oturduktan sonra operatörün her parçada yeniden ayar yapması gerekmiyor.
DETAY
01
Bir lazer modülünde optik ile elektronik birbirinden ayrı düşünülemiyor. Merceği başka yerden alıp kartı başkasına yaptırdığınızda, çizgi istenen kalınlıkta çıkmadığında kimin düzelteceği belli olmuyor.
İkisini de kendimiz yaptığımız için değişiklik tek masada kalıyor. Bir müşteri 35 mm gövdede daha geniş açı istediğinde yeni bir tedarikçi aramıyoruz: mercek hesabı değişiyor, kart aynı kalıyor, numune aynı hafta çıkıyor.
02
Serilerin bugünkü hâli masa başında çıkmadı. IP68 gövde, soğutma sıvısının modülün camına sıçradığı bir hattan gelen şikâyetle geldi. Yeşil seçeneği, kırmızının parlak paslanmaz üstünde kaybolduğu bir tezgâhta ortaya çıktı.
Bu yüzden servis çağrısını arıza kaydı olarak değil, tasarım notu olarak tutuyoruz. Aynı şikâyet üç ayrı fabrikadan geldiyse sorun kullanımda değil, üründedir.
03
Yerli üretim bizim için bir slogan değil, teslim süresiyle ölçülen bir şey. Hattı duran bir fabrikanın ihtiyacı aylar sonra gelecek bir modül değil.
Aynı sebeple yedek parçayı stokta tutuyoruz. Modülün camı çizildiğinde ya da kartı yandığında tamamını değiştirmek gerekmiyor; parçası ayrı geliyor.
Giyotinde sac her seferinde aynı yere oturmuyor, kaynak ağzı her parçada aynı noktaya denk gelmiyor. Operatör metreyle ölçüp işaretlediği sürece hem zaman gidiyor hem de fire çıkıyor. Modül tezgâha bir kez ayarlanıyor, kesim hattı ya da kaynak noktası sacın üstünde sürekli duruyor.
Kerestede damar ve budak, mermerde ise desen nereden keseceğinizi belirliyor; iki malzemede de yanlış kesilen plaka geri gelmiyor. Çizgi hattın üstünde dururken operatör plakayı çizginin altında kaydırıp desenin en iyi durduğu yeri seçiyor. Ölçü alma ve tebeşirle işaretleme adımı tamamen kalkıyor.
Pastal masasında kat sayısı arttıkça kenar kaçıyor; kesim bittiğinde alttaki katlar üsttekiyle aynı ölçüde çıkmıyor. Masanın boyunca düşen çizgi serim sırasında referans oluyor, kaçan kat daha ilk metrede görülüyor. Kesim hattında da bıçağın izleyeceği yol kumaşın üstünde duruyor.
Koli konveyörde birkaç santim kaçık ilerlediğinde etiket yanlış yüze yapışıyor, bantlama ünitesi kenarı yakalayamıyor, palette sıra tutmuyor. Bandın üstüne düşen artı işareti hem merkezi hem de sıra aralığını gösteriyor; operatör kutuyu işaretin üstüne koyduğunda hat boyunca hizada kalıyor.
Otomatik hatta duran şey genelde robot değil, fikstüre yamuk oturan parça oluyor. Yuvarlak kesitli gövdelerde çember referansı işi kestiriyor: parçanın kenarı çemberin içine oturduğunda merkezleme tamam demektir. Montaj istasyonunda da vidanın, kaynağın veya deliğin yeri parçanın üstünde işaretli duruyor.
DEVAMI
04
Gelen taleplerin çoğu model adıyla başlamıyor. Giyotinde sacın her seferinde aynı yere oturmadığı, kaynak ağzının her parçada metreyle işaretlendiği anlatılıyor; model adı konuşmanın sonunda çıkıyor.
Üç şeyi sorup bitiriyoruz: ışığın şekli ne olacak, makinede modüle ayrılan yuvanın çapı kaç, modül yüzeye kaç santimden bakacak. Bu üçü bilindiğinde katalogda geriye birkaç model kalıyor.
05
Sekiz serinin gövdesi ve optik altyapısı hazır duruyor. Bir iş 50 mW ile 100 mW arasında bir güç istiyorsa ya da hüzme açısı listedekilerin dışında kalıyorsa o ölçüde üretim yapılıyor.
Bu sıfırdan tasarım değil, mevcut seriden türetme. Yeni bir seri açmak aylar sürerdi; türetmek sürmüyor.
06
Modülün kutudan çıkıp tezgâha oturması işin yarısı. Montaj açısı yerinde ayarlanıyor, kullanım operatöre gösteriliyor; bir modülün camının nasıl temizleneceği kılavuzdan değil, gösterilerek öğreniliyor.
Sonrasında yedek parça ve teknik servis devam ediyor. Sattığımız modülün yıllar sonra hangi hatta çalıştığını biliyoruz, çünkü arayan yine aynı fabrika oluyor.
Katalogdan rastgele seçilen beş iş. Tamamı için ürün kataloğuna göz atabilirsiniz.
ÇOK İNCELENEN12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
 ÇOK İNCELENEN
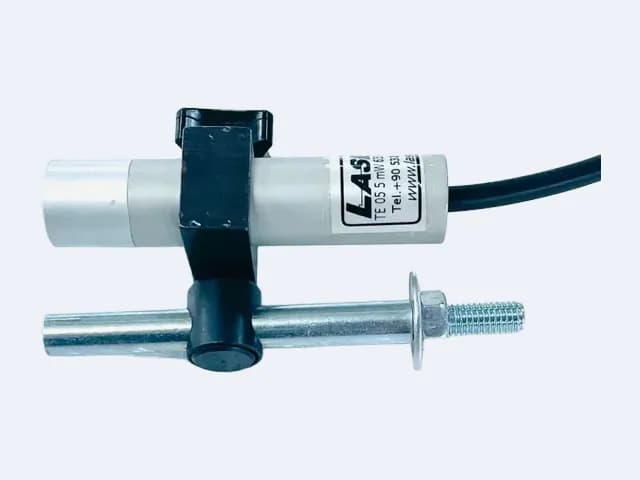
Tezgâh armatürü altında soluklaşmayan 10 mW çizgi; genel atölye hizalama işlerinin kademesi.
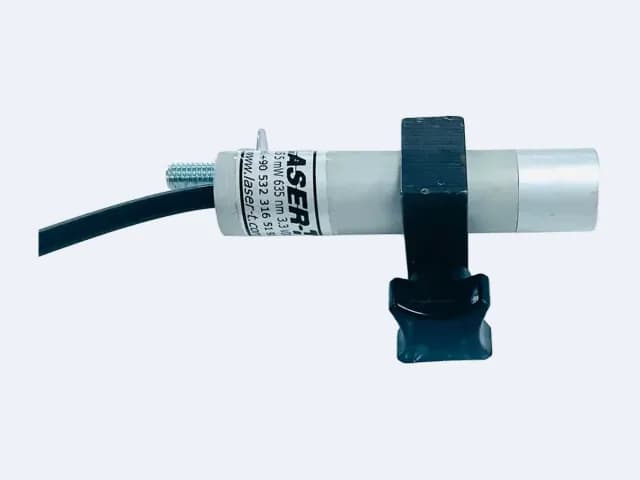
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
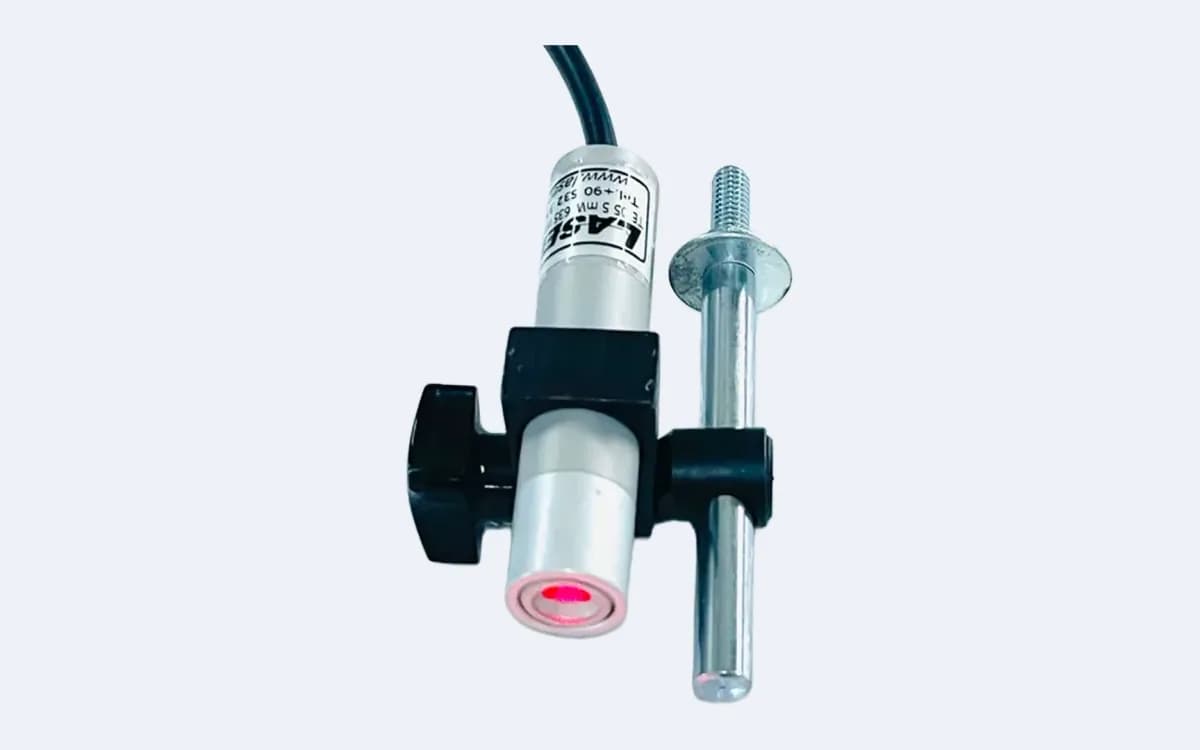
Bıçağın geçeceği yeri malzeme üstünde net gösteren 30 mW kademe; IP 68 künyeli 16 mm gövde.
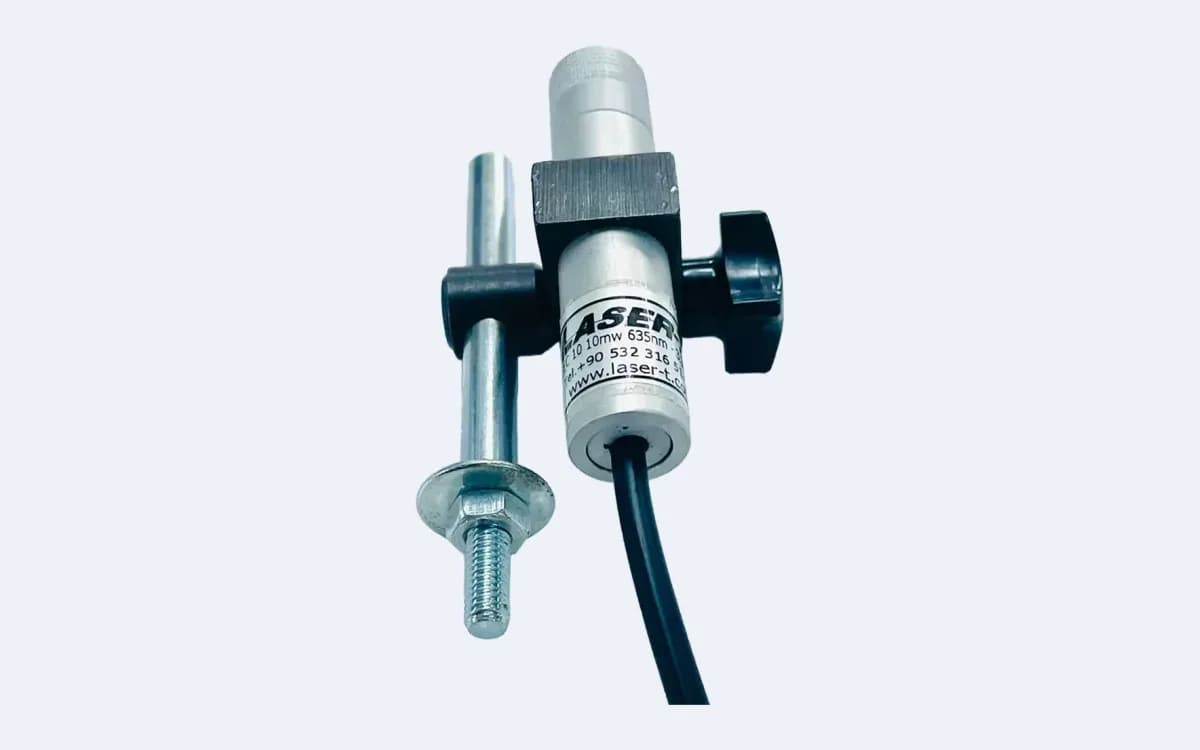
16 mm gövdenin tepe kademesi; aydınlık holde ve hızlı akan hatta okunan 50 mW çizgi.