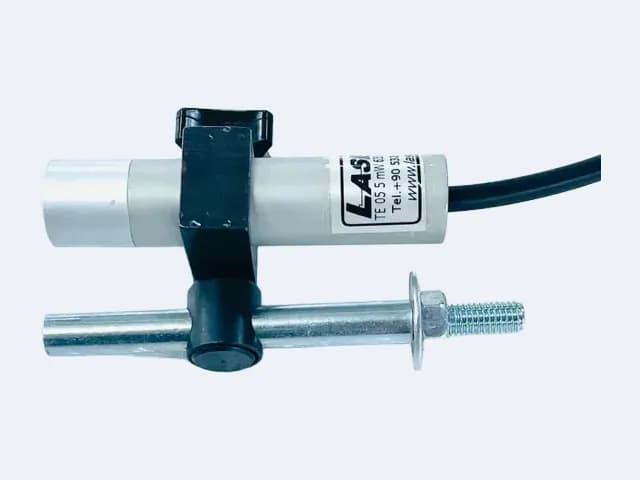
Stok koduTLS - 020635 - L16
Çizgi Lazer TE20L16 Lazer Modülü
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
20 mW · 635 nm1 Kere İncelendi
KURUMSAL
Bir modül seçilmeden önce üç sorunun cevabı gerekiyor: ışık hangi şekilde düşecek, ne kadar uzaktan okunacak ve gövde makinenin neresine girecek. Üçünü de hattı görmeden bilmenin yolu yok. Bu yüzden iş ürün listesinden değil sizin hattınızdan başlıyor. Tasarımı kendi bünyemizde yaptığımız için katalogda tam karşılığı çıkmayan bir ihtiyaçta da yol kapanmıyor; mevcut bir seriden türetiyoruz.
NEYE BAKIYORUZ
Kesim hattı çizgi ister, iki eksende oturtma artı, delik merkezi nokta, yuvarlak parça daire. Şekil yanlış seçildiğinde güç ve gövde doğru olsa bile modül iş görmez.
Katalogdaki güç 5 mW ile 200 mW arasında. Mesafe uzadıkça ve ortam aydınlandıkça daha yüksek güç gerekiyor; parlak ya da açık renkli yüzeyde 520 nm yeşil seçenek devreye giriyor.
Gövde çapı 12 mm'den 35 mm'ye kadar değişiyor. Makinede ayrılabilen yer hangi seriyi kullanabileceğinizi belirliyor: dar yuvada MAX ve TE, geniş yuvada TS, TN ve TM.
DETAY
01
Gelen ilk soru çoğu zaman "hangi modeli almalıyım" oluyor. Bu sorunun tek başına cevabı yok; aynı iş bir tesiste 20 mW'la, on metre ötedeki başka bir tesiste 100 mW'la çözülüyor.
Sorduğumuz şeyler basit: modül parçaya kaç santimden bakacak, ortam ne kadar aydınlık, yüzey açık mı koyu mu, parlak mı mat, makinede modüle ayrılabilecek yer ne kadar. Bu dördü belirlendiğinde katalogda geriye genelde iki üç model kalıyor.
02
Çizgi, bir hattı göstermek içindir: giyotinde bıçağın ineceği yer, şerit testerede kesim yolu, pastal masasında serim ekseni. Katalogdaki en geniş grup bu — beş seride 18 model.
Artı ve nokta referans noktası verir. Artı, parçanın oturacağı yeri iki eksende birden işaretler; nokta ise tek bir yeri — delik merkezi, matkap ekseni, kaynak ağzı. İkisinde de altışar model var ve hepsi 635 nm kırmızı.
Daire, yuvarlak kesitli parçaların merkezlenmesi içindir. Çember parçanın kenarına oturduğunda merkezleme tamamdır; operatörün ayrıca ölçü almasına gerek kalmaz.
03
Güç tek başına bir üstünlük değil. Kısa mesafede 200 mW'lık bir modül gereğinden parlak bir iz bırakır ve operatörün gözünü yorar; uzak mesafede 5 mW'lık modülün çizgisi zaten okunmaz.
Dalga boyu ikinci değişken. Modellerin çoğu 635 nm kırmızı; kırmızının kaybolduğu parlak, açık renkli ya da kırmızıya çalan yüzeylerde 520 nm yeşil modeller kullanılıyor. Göz yeşile kırmızıdan daha duyarlı olduğu için yeşil model aynı görünürlüğü daha düşük güçte verebiliyor.
Katalogda yeşil seçeneği TM ve TOD serilerinde var: TM100L35-Y çizgi, TOD100C35 daire.
Giyotinde sac her seferinde aynı yere oturmuyor, kaynak ağzı her parçada aynı noktaya denk gelmiyor. Operatör metreyle ölçüp işaretlediği sürece hem zaman gidiyor hem de fire çıkıyor. Modül tezgâha bir kez ayarlanıyor, kesim hattı ya da kaynak noktası sacın üstünde sürekli duruyor.
Kerestede damar ve budak, mermerde ise desen nereden keseceğinizi belirliyor; iki malzemede de yanlış kesilen plaka geri gelmiyor. Çizgi hattın üstünde dururken operatör plakayı çizginin altında kaydırıp desenin en iyi durduğu yeri seçiyor. Ölçü alma ve tebeşirle işaretleme adımı tamamen kalkıyor.
Pastal masasında kat sayısı arttıkça kenar kaçıyor; kesim bittiğinde alttaki katlar üsttekiyle aynı ölçüde çıkmıyor. Masanın boyunca düşen çizgi serim sırasında referans oluyor, kaçan kat daha ilk metrede görülüyor. Kesim hattında da bıçağın izleyeceği yol kumaşın üstünde duruyor.
Koli konveyörde birkaç santim kaçık ilerlediğinde etiket yanlış yüze yapışıyor, bantlama ünitesi kenarı yakalayamıyor, palette sıra tutmuyor. Bandın üstüne düşen artı işareti hem merkezi hem de sıra aralığını gösteriyor; operatör kutuyu işaretin üstüne koyduğunda hat boyunca hizada kalıyor.
Otomatik hatta duran şey genelde robot değil, fikstüre yamuk oturan parça oluyor. Yuvarlak kesitli gövdelerde çember referansı işi kestiriyor: parçanın kenarı çemberin içine oturduğunda merkezleme tamam demektir. Montaj istasyonunda da vidanın, kaynağın veya deliğin yeri parçanın üstünde işaretli duruyor.
DEVAMI
04
Sekiz serinin her biri belli bir gövde çapı ve güç aralığı üzerine kurulu. Bir işte çap uyup güç uymadığında ya da tersi olduğunda, o seriden ara bir model çıkarmak mümkün — tasarım bizde olduğu için bu bir tedarik meselesi değil, mühendislik meselesi.
Bunun ne kadar süreceğini ve neyin mümkün olduğunu işi gördükten sonra söylüyoruz. Görmeden verilen süre tahmindir, biz tahmin vermiyoruz.
05
Makinenin adı ve markası, modülün bakacağı mesafe, yüzeyin cinsi ve rengi, ortamın aydınlığı, montaj için ayrılabilecek yerin ölçüsü. Elinizde varsa makinenin o bölgesinin fotoğrafı bunların hepsinden hızlı sonuç veriyor.
Hattınızda hâlihazırda bir modül varsa üstündeki kodu da iletin. Kod, gücü ve gövde çapını birlikte taşıdığı için eşdeğerini bulmak kolaylaşıyor.
06
Seçilen modelin sizin yüzeyinizde nasıl göründüğü, kâğıt üstünde kalan bir hesaptan daha belirleyici. Yüzey numunesi gönderebiliyorsanız modülü o numunenin üstünde deniyoruz.
Bu adım atlanırsa çoğunlukla ortaya çıkan sorun görünürlük oluyor: modül çalışıyor ama operatör aydınlık vardiyada çizgiyi seçemiyor. Seçim aşamasında bir vardiyalık deneme, sonradan yapılacak model değişikliğinden ucuz.
Listedeki modeller başlangıç noktası; kesin seçim hattın ölçüleriyle yapılıyor.
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
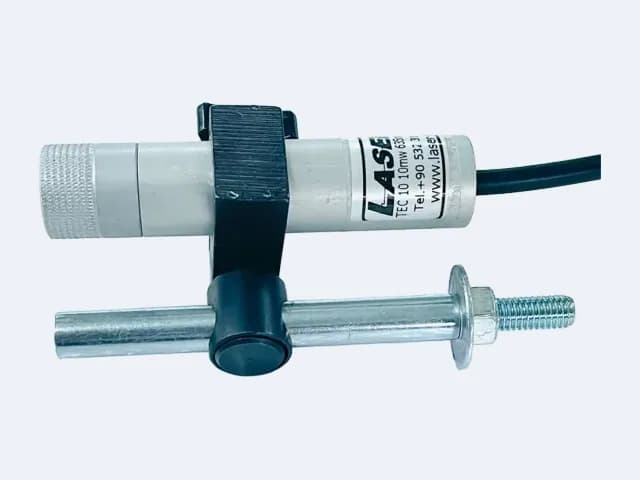
Parlak sacda ve koyu dökümde kesişimi kaybolmayan 20 mW artı; matkap ve pres tezgâhları için.
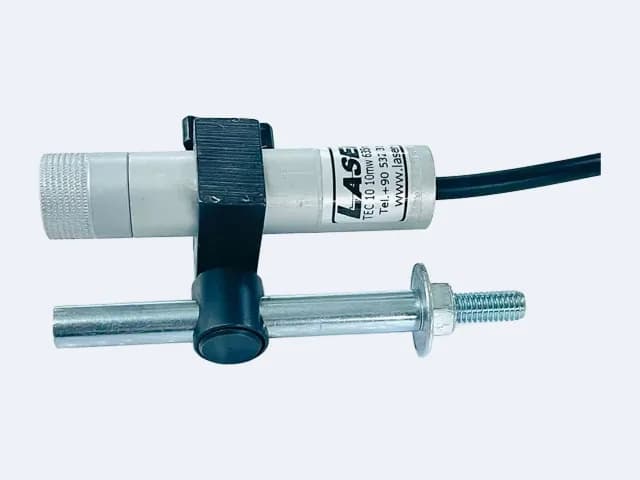
Kumlanmış döküm ve koyu kauçukta izi kaybolmayan 20 mW nokta; delik merkezi işaretleme için.
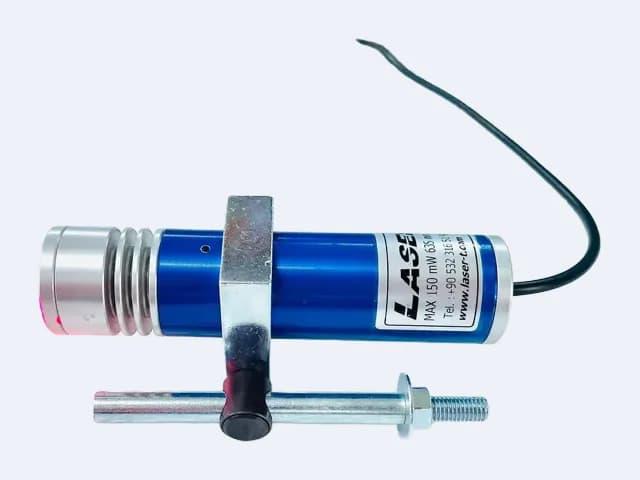
35 mm gövdede 150 mW kırmızı çember; boru merkezleme ve dairesel sınır gösterme için.
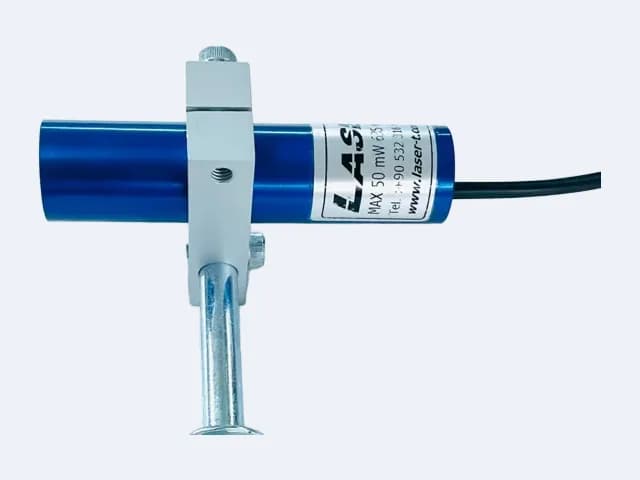
Saydam ve yansıtıcı yüzeyde hattı tutan 50 mW çizgi jeneratörü; cam ve ayna hatları için.
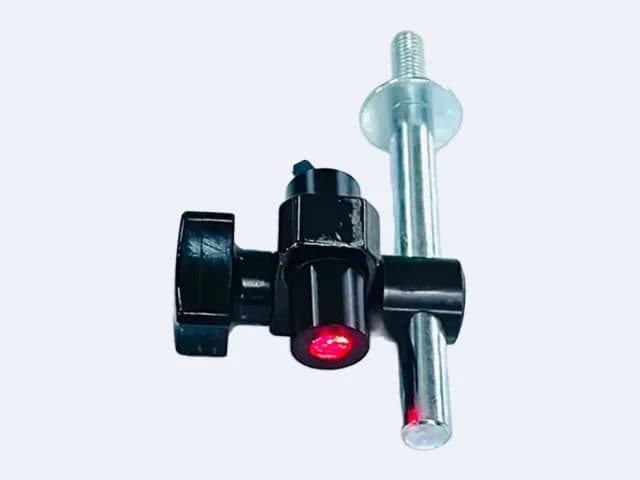
12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
Katalogdan rastgele seçilen beş iş. Tamamı için ürün kataloğuna göz atabilirsiniz.
12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
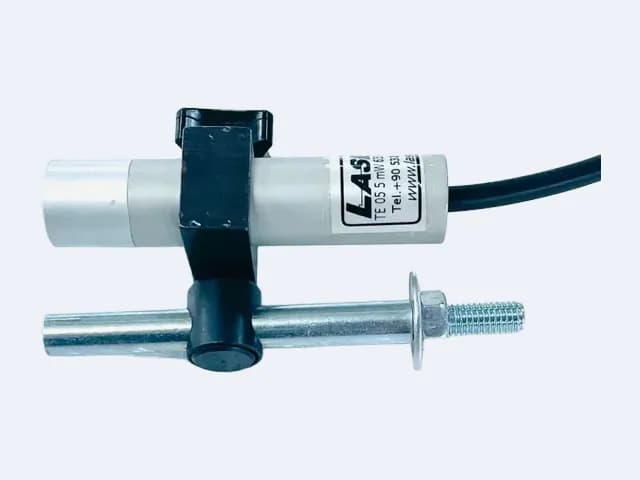
Tezgâh armatürü altında soluklaşmayan 10 mW çizgi; genel atölye hizalama işlerinin kademesi.
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
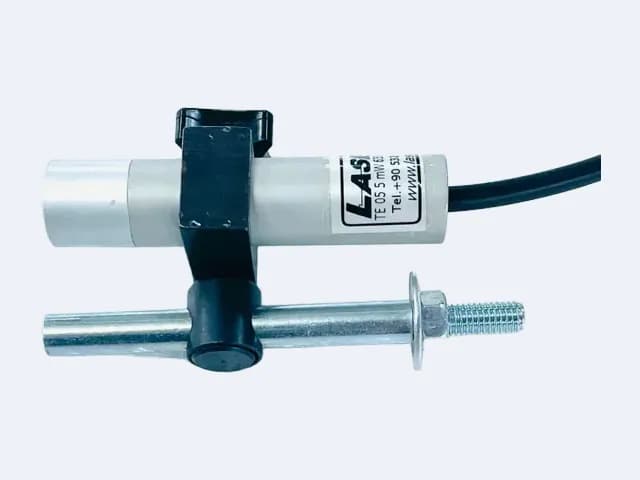
Bıçağın geçeceği yeri malzeme üstünde net gösteren 30 mW kademe; IP 68 künyeli 16 mm gövde.
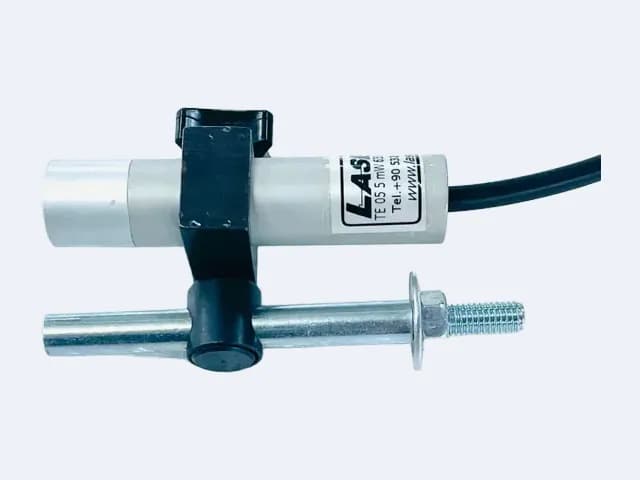 ÇOK İNCELENEN
16 mm gövdenin tepe kademesi; aydınlık holde ve hızlı akan hatta okunan 50 mW çizgi.