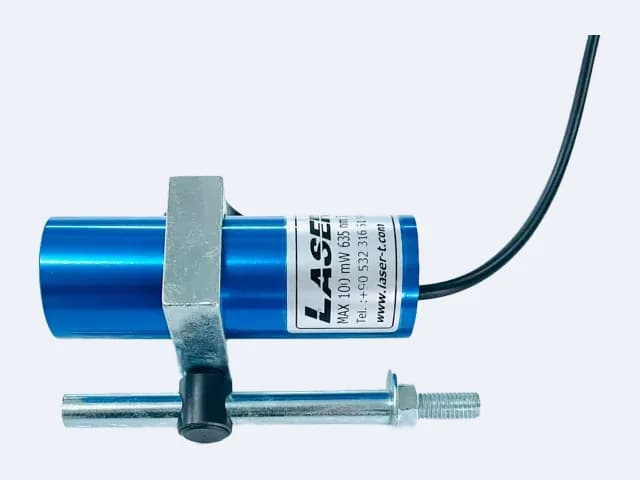
Stok koduTLS - 100635 - L35
Çizgi Lazer TN100L35 Lazer Modülü
Yüksek tavandan raf ve istif hattını gösteren 100 mW çizgi; 35 mm IP 68 gövdede.
100 mW · 635 nmHemen İncele
UYGULAMA ALANLARI
Ahşapta fire doğrudan paraya dönüyor. Bir tomruktan çıkacak kalas sayısı ilk kesimin nereden geçtiğine bağlı ve o kararı operatör çoğu zaman gözüyle veriyor. Işıkla verilen hat, kararı gözden alıp ölçüye bağlıyor. İkinci mesele görünürlük. Ahşap yüzey açık renkli, tozlu ve genelde mat; kırmızı çizgi bu yüzeyde metaldeki kadar kolay okunmuyor. Katalogdaki güç aralığının üst ucu — 100 ile 200 mW — bu sektörde metalden daha sık isteniyor.
NEREDE KULLANILIYOR
Tomruk arabasında testerenin gireceği yer kalasın üstüne çizgiyle düşüyor. Operatör tomruğu ışığa göre çevirdiğinde ilk kesim doğru yerden geçiyor; sonraki bütün kesimler bu ilkinin üstüne kuruluyor.
Panelin kaç parçaya bölüneceği ve kesim aralıkları hat üstünde görünüyor. Uzun tezgâhta 35 mm gövdeli TN ve TM serileri kullanılıyor; büyük optik, üç metrede bile çizgiyi ince tutuyor.
Delik merkezi nokta lazerle, parça sıfırlama artı lazerle veriliyor. TED serisinin nokta modelleri ve TEC serisinin artı modelleri 16 mm gövdeyle tezgâhın kolonuna doğrudan giriyor.
DETAY
01
Tomruk yuvarlak, kalas düz. Aradaki farkı kapatan şey ilk kesimin nereden geçtiği ve bu karar bir kez verildikten sonra geri alınamıyor. Bir santim yanlıştan çıkan kayıp, tomruğun boyu kadar uzuyor.
Işık burada ölçüyü sabitliyor. Kesim hattı tomruğun üstünde durduğu için operatör tomruğu hatta göre çeviriyor, sonra bakmadan kesiyor. Aynı iş vardiya boyunca aynı ölçüyle çıkıyor.
Katalogdaki 31 modelin 17'si çizgi. Ağaç işlemedeki işlerin çoğu bir hat üzerinde yürüdüğü için dağılım metalle neredeyse aynı.
02
Talaş tozu havada asılı kalıyor ve modülün camına yapışıyor. Kirlenen camdan çıkan çizgi önce soluyor, sonra kenarları dağılıyor; operatör bunu genelde çizgi tamamen kaybolana kadar fark etmiyor.
Koruma sınıfının IP 63 – IP 68 olması tozun içeri girmesini engelliyor — ama dışarıdan cam yüzeyin silinmesi yine gerekiyor. Haftalık bir silme çoğu atölyede yeterli oluyor.
Modülü toz akışının doğrudan karşısına değil, yandan bakacak şekilde konumlandırmak kirlenme aralığını gözle görülür biçimde uzatıyor.
03
Ham ahşap, MDF ve beyaz kaplamalı panel ışığı dağıtıyor. Aynı modül koyu renkli bir yüzeyde net görünürken beyaz panelde soluk kalabiliyor; bu bir arıza değil, yüzeyin davranışı.
Çözüm genelde güç yükseltmek. Ahşap atölyesinde 100 mW'ın altı kısa mesafeler için, 150 ve 200 mW uzun tezgâhlar için tercih ediliyor.
Yeşil seçenek burada da var: TM100L35-Y çizgi modeli açık renkli panelde kırmızıdan belirgin biçimde daha okunur bir iz bırakıyor.
Giyotinde sac her seferinde aynı yere oturmuyor, kaynak ağzı her parçada aynı noktaya denk gelmiyor. Operatör metreyle ölçüp işaretlediği sürece hem zaman gidiyor hem de fire çıkıyor. Modül tezgâha bir kez ayarlanıyor, kesim hattı ya da kaynak noktası sacın üstünde sürekli duruyor.
Kerestede damar ve budak, mermerde ise desen nereden keseceğinizi belirliyor; iki malzemede de yanlış kesilen plaka geri gelmiyor. Çizgi hattın üstünde dururken operatör plakayı çizginin altında kaydırıp desenin en iyi durduğu yeri seçiyor. Ölçü alma ve tebeşirle işaretleme adımı tamamen kalkıyor.
Pastal masasında kat sayısı arttıkça kenar kaçıyor; kesim bittiğinde alttaki katlar üsttekiyle aynı ölçüde çıkmıyor. Masanın boyunca düşen çizgi serim sırasında referans oluyor, kaçan kat daha ilk metrede görülüyor. Kesim hattında da bıçağın izleyeceği yol kumaşın üstünde duruyor.
Koli konveyörde birkaç santim kaçık ilerlediğinde etiket yanlış yüze yapışıyor, bantlama ünitesi kenarı yakalayamıyor, palette sıra tutmuyor. Bandın üstüne düşen artı işareti hem merkezi hem de sıra aralığını gösteriyor; operatör kutuyu işaretin üstüne koyduğunda hat boyunca hizada kalıyor.
Otomatik hatta duran şey genelde robot değil, fikstüre yamuk oturan parça oluyor. Yuvarlak kesitli gövdelerde çember referansı işi kestiriyor: parçanın kenarı çemberin içine oturduğunda merkezleme tamam demektir. Montaj istasyonunda da vidanın, kaynağın veya deliğin yeri parçanın üstünde işaretli duruyor.
DEVAMI
04
Bir metrelik bir ebatlama tezgâhında 16 mm gövdeli TE serisi yeterli. Üç metrelik bir dilme hattında aynı modülün çizgisi uçlarda kalınlaşıyor; orada 35 mm gövdeli TN ve TM serileri kullanılıyor.
Gövde büyüdükçe montaj yeri de büyüyor. Tezgâhta modüle ayrılabilen yerin ölçüsünü baştan bilmek, sonradan aparat yaptırmaktan ucuz.
05
Çizginin dik düşmesi gerekiyor. Eğik bakan bir modül, parça kalınlaştıkça çizgiyi kaydırıyor; 50 mm kalınlığındaki bir kalasta bu kayma gözle görülür bir hataya dönüşüyor.
Kurulumda açı ölçüyle ayarlanıyor, gözle değil. Modül tezgâhın titreyen bir parçasına değil gövdesine bağlanıyor — titreşim çizgiyi kalınlaştırıp okunmaz hâle getiriyor.
Açık renkli panelde çalışıyorsanız yeşil TM100L35-Y ile kırmızı eşdeğerini yan yana denemenizi öneriyoruz.
Yüksek tavandan raf ve istif hattını gösteren 100 mW çizgi; 35 mm IP 68 gövdede.
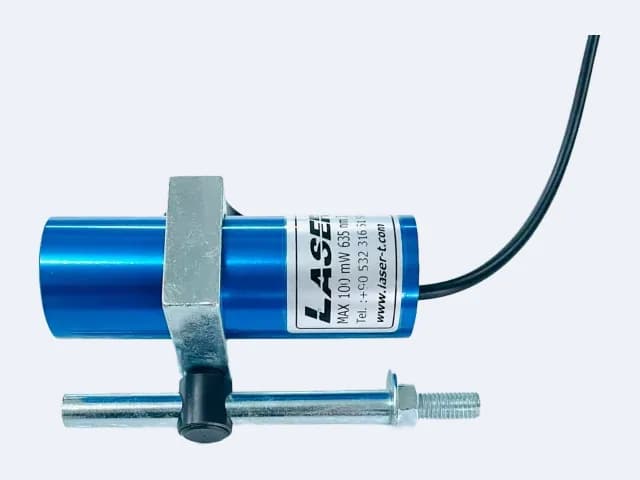
TN serisinin tepe kademesi; gün ışığı alan holde ve en uzun hatta okunan 150 mW çizgi.
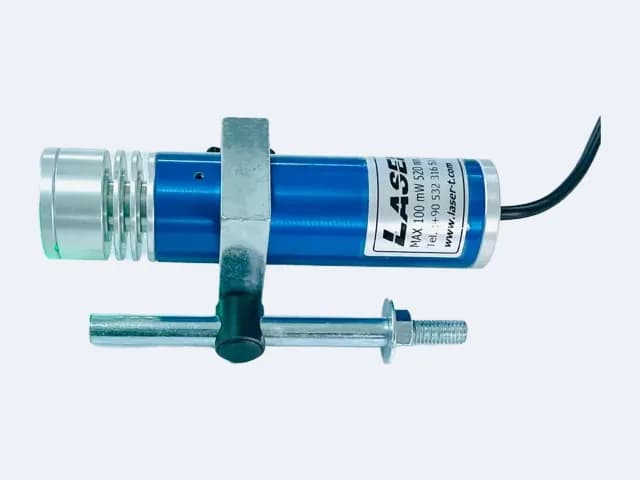
520 nm yeşil ışık; aynı güçteki kırmızıdan kat kat parlak görünen 100 mW çizgi modülü.
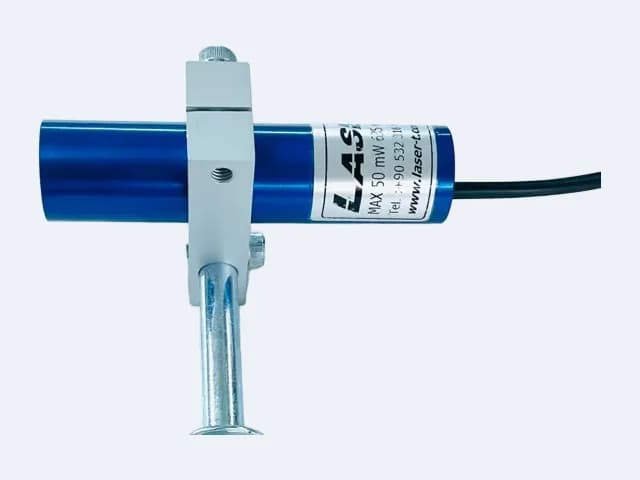
Islak ve damarlı plakada hattı belirgin tutan 30 mW kademe; sulu kesim tezgâhları için.
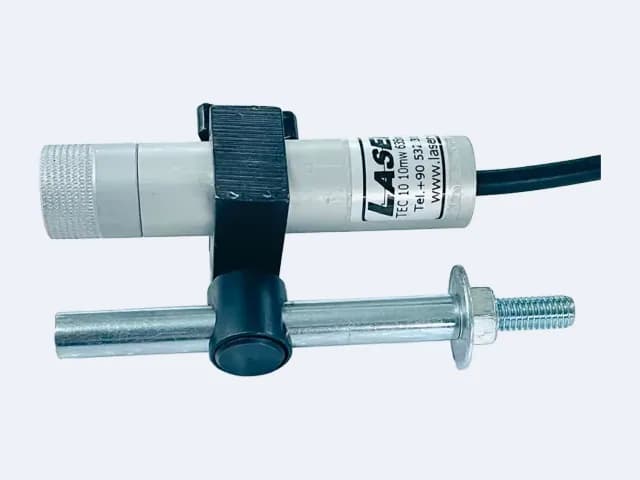
Tezgâh aydınlatması altında okunan 10 mW artı; iş parçasının sıfır noktasını gösteriyor.
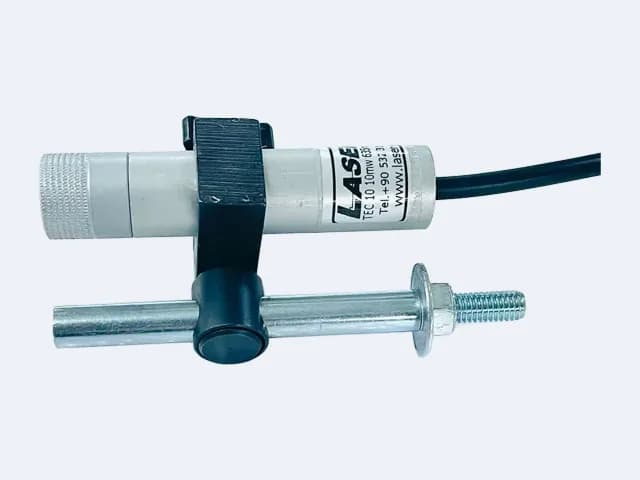
Atölye ışığında izi belirgin kalan 10 mW nokta; orta mesafeli hedefleme işlerinin kademesi.
Katalogdan rastgele seçilen beş iş. Tamamı için ürün kataloğuna göz atabilirsiniz.
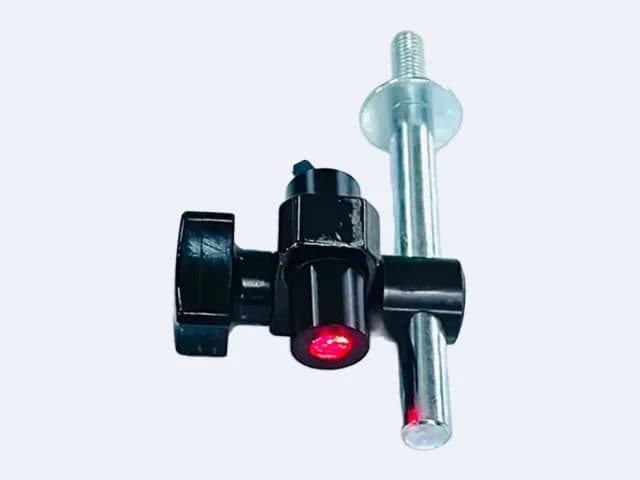
12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
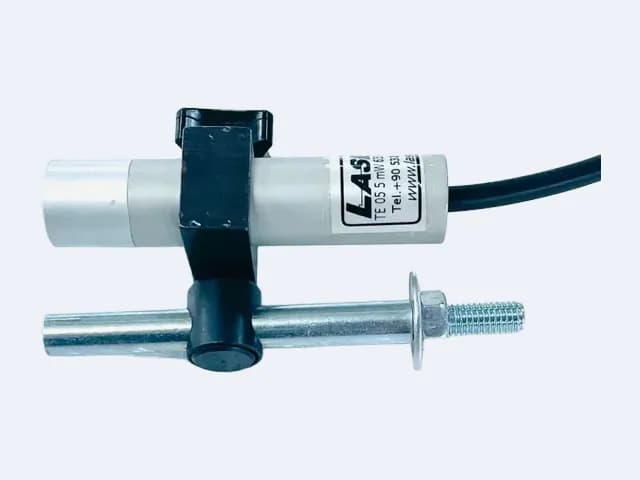
Tezgâh armatürü altında soluklaşmayan 10 mW çizgi; genel atölye hizalama işlerinin kademesi.
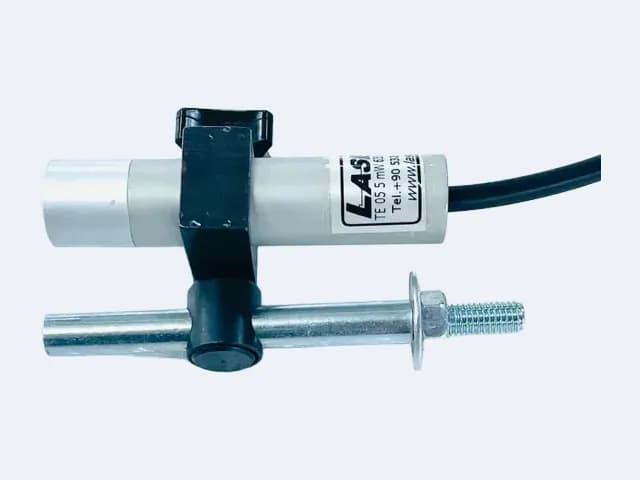
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
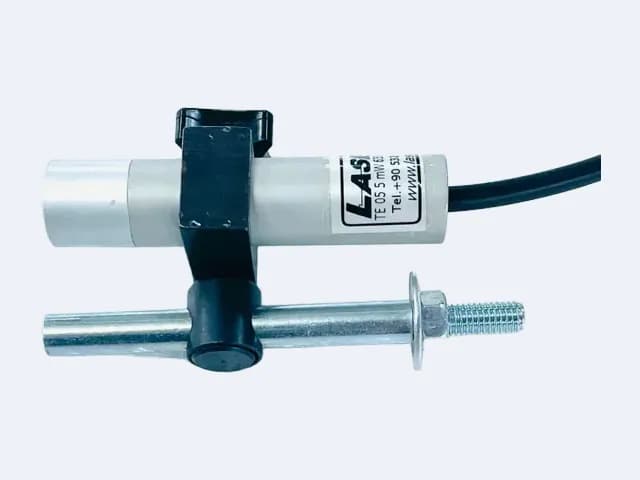
Bıçağın geçeceği yeri malzeme üstünde net gösteren 30 mW kademe; IP 68 künyeli 16 mm gövde.
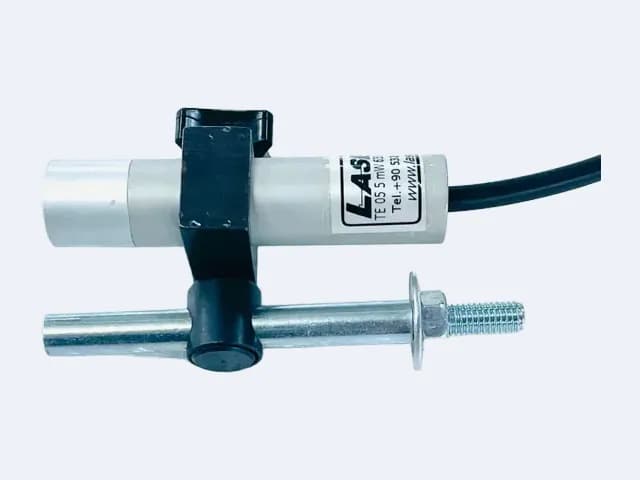
16 mm gövdenin tepe kademesi; aydınlık holde ve hızlı akan hatta okunan 50 mW çizgi.