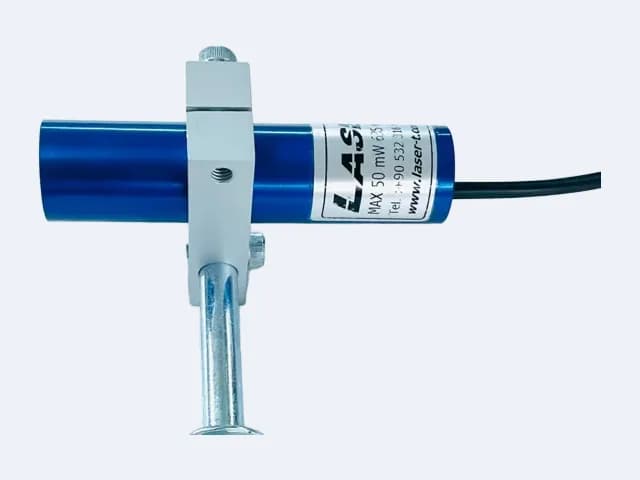
Stok koduTLS - 050635 - L25
Çizgi Lazer TS50L25 Lazer Modülü
Saydam ve yansıtıcı yüzeyde hattı tutan 50 mW çizgi jeneratörü; cam ve ayna hatları için.
50 mW · 635 nmHemen İncele
UYGULAMA ALANLARI
Metal işlemede ölçü kalemle çizildiği sürece iki hata birlikte geliyor: çizginin kendi kalınlığı ve operatörün bakış açısı. Işıkla verilen referans ikisini de ortadan kaldırıyor; hat sacın üstünde duruyor, kim bakarsa baksın aynı yerde. Bu sektör katalogdaki 32 modelin 32'sinin de kullanıldığı tek alan. Sebebi işin çeşitliliği: aynı tesiste hem üç metre boyunda bir giyotin hattı hem de matkap tezgâhında tek bir delik merkezi işaretleniyor.
NEREDE KULLANILIYOR
Bıçağın ineceği yer sacın üstüne çizgiyle düşüyor. Operatör sacı ışığa dayadığında ölçü alınmış oluyor; ayrıca dayama ayarı ve kontrol ölçüsü gerekmiyor. Uzun tezgâhta TN ve TM serilerinin 100 – 200 mW modelleri kullanılıyor.
Delinecek noktayı nokta lazer, iki eksende oturtmayı artı lazer veriyor. TED serisinin beş modeli ve TEC serisinin altı modeli bu iş için; ikisi de 16 mm gövdeyle tezgâhın mevcut kolonuna giriyor.
Taşlanmış ya da yağlı sacda 635 nm kırmızı kaybolabiliyor. Katalogda 520 nm yeşil iki modelde var: TM100L35-Y çizgi ve TOD100C35 daire. Göz yeşile daha duyarlı olduğu için aynı görünürlük daha düşük güçte alınıyor.
DETAY
01
Katalogdaki 32 modelin 18'i çizgi. Bunun sebebi metalde yapılan işlerin çoğunun bir hat üzerinde yürümesi: giyotinde bıçağın izi, şerit testerede kesim yolu, plazma masasında meşalenin gideceği yol.
Çizginin işi ölçmek değil, ölçüyü göstermek. Sac tezgâha konduğunda ışık nerede duruyorsa kesim orada oluyor. Operatörün metreyi ikinci kez eline alması, ışığın yanlış yerde olduğunu düşündüğü an dışında gerekmiyor.
Uzun tezgâhta çizginin baştan sona aynı kalınlıkta kalması gerekiyor. 35 mm gövdeli TN ve TM serileri bu yüzden var: daha büyük optik, daha uzun mesafede daha düz çizgi demek.
02
Tek bir yerin işaretlenmesi gerektiğinde nokta lazer yeterli — matkap ekseni, punta kaynak noktası, zımba merkezi. Katalogda altı nokta modeli var, 5 mW'tan 50 mW'a kadar.
İki eksende birden oturtma gerekiyorsa artı lazer kullanılıyor. Parçanın köşesi artının kesişimine geldiğinde hem x hem y ekseni tamam; bu, CNC dik işlem merkezlerinde parça sıfırlamayı belirgin biçimde kısaltıyor.
Artı ve nokta modellerinin tamamı 635 nm kırmızı. Kırmızının yetmediği parlak yüzeylerde bu iki şekil için katalogda yeşil karşılık yok; o durumda güç yükseltilerek ya da ortam gölgelenerek çözülüyor.
03
Metal işleme ortamı modül için zorlu: sıcak talaş sıçrıyor, kesme sıvısı buharlaşıyor, tezgâh titriyor. Katalogdaki modellerin koruma sınıfı IP 63, IP 67 ve IP 68 — toz tamamen dışarıda; IP 67 ve IP 68 gövdeler su da geçirmiyor.
Gövdeler alaşım. Bunun sebebi yalnız dayanıklılık değil: alaşım gövde ısıyı dışarı atıyor, sıcaklık kararlı kaldıkça ışığın yeri de kararlı kalıyor. Plastik gövdeli bir modül ısındıkça çizgiyi milimetrelerce kaydırabiliyor.
Titreşim sorununun çözümü modülde değil montajda. Modül tezgâhın titreşen bir parçasına değil, gövdesine bağlanıyor; ara bir sac ile bağlantı yapıldığında titreşim çizgiyi bulanıklaştırıyor.
Giyotinde sac her seferinde aynı yere oturmuyor, kaynak ağzı her parçada aynı noktaya denk gelmiyor. Operatör metreyle ölçüp işaretlediği sürece hem zaman gidiyor hem de fire çıkıyor. Modül tezgâha bir kez ayarlanıyor, kesim hattı ya da kaynak noktası sacın üstünde sürekli duruyor.
Kerestede damar ve budak, mermerde ise desen nereden keseceğinizi belirliyor; iki malzemede de yanlış kesilen plaka geri gelmiyor. Çizgi hattın üstünde dururken operatör plakayı çizginin altında kaydırıp desenin en iyi durduğu yeri seçiyor. Ölçü alma ve tebeşirle işaretleme adımı tamamen kalkıyor.
Pastal masasında kat sayısı arttıkça kenar kaçıyor; kesim bittiğinde alttaki katlar üsttekiyle aynı ölçüde çıkmıyor. Masanın boyunca düşen çizgi serim sırasında referans oluyor, kaçan kat daha ilk metrede görülüyor. Kesim hattında da bıçağın izleyeceği yol kumaşın üstünde duruyor.
Koli konveyörde birkaç santim kaçık ilerlediğinde etiket yanlış yüze yapışıyor, bantlama ünitesi kenarı yakalayamıyor, palette sıra tutmuyor. Bandın üstüne düşen artı işareti hem merkezi hem de sıra aralığını gösteriyor; operatör kutuyu işaretin üstüne koyduğunda hat boyunca hizada kalıyor.
Otomatik hatta duran şey genelde robot değil, fikstüre yamuk oturan parça oluyor. Yuvarlak kesitli gövdelerde çember referansı işi kestiriyor: parçanın kenarı çemberin içine oturduğunda merkezleme tamam demektir. Montaj istasyonunda da vidanın, kaynağın veya deliğin yeri parçanın üstünde işaretli duruyor.
DEVAMI
04
Katalogdaki güç 5 mW ile 200 mW arasında. Yakın mesafede — modül parçaya yarım metreden bakıyorsa — 5 ile 20 mW arası yeterli. Üç metre ve üstünde, üstelik aydınlık bir atölyede, 100 mW'ın altına inmemek gerekiyor.
Gereğinden yüksek güç de sorun. Kısa mesafede 200 mW'lık bir çizgi sacın üstünde yayılıp kalınlaşıyor ve operatörün gözünü yoruyor; hassasiyet artmıyor, azalıyor.
05
Katalogda 12, 16, 20, 25 ve 35 mm gövdeler var. Tezgâhta modüle ayrılabilen yer hangi seriyi kullanabileceğinizi doğrudan belirliyor: dar yuvada MAX ve TE, geniş yuvada TS, TN ve TM.
Mevcut bir modülün yerine takılacaksa üstündeki kodu iletmek en hızlı yol. Kod hem gücü hem gövde çapını taşıdığı için eşdeğerini bulmak birkaç dakika sürüyor.
Katalogdaki 32 modelin tamamı metal işlemede kullanılıyor; buradakiler en sık istenenler.
Saydam ve yansıtıcı yüzeyde hattı tutan 50 mW çizgi jeneratörü; cam ve ayna hatları için.
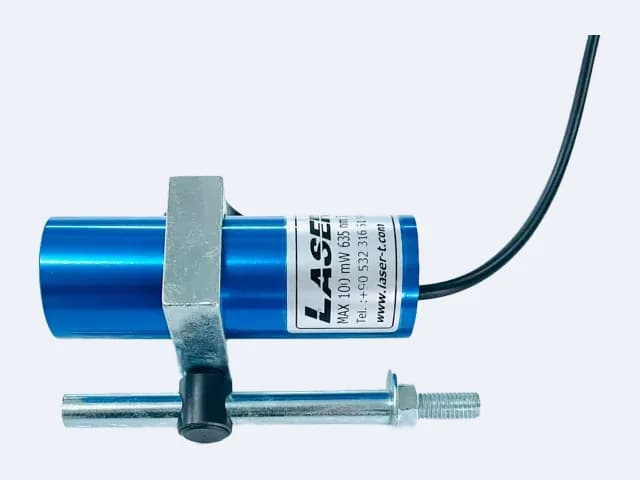
Yüksek tavandan raf ve istif hattını gösteren 100 mW çizgi; 35 mm IP 68 gövdede.
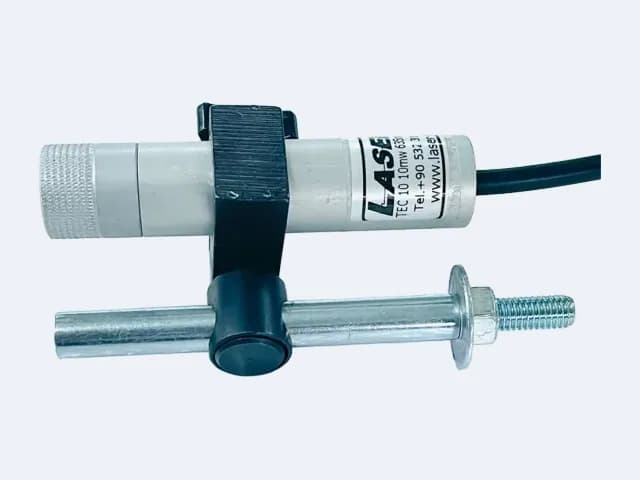
Parlak sacda ve koyu dökümde kesişimi kaybolmayan 20 mW artı; matkap ve pres tezgâhları için.
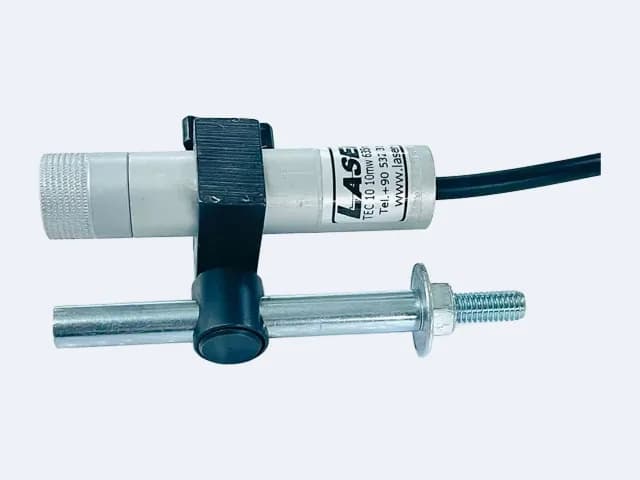
Kumlanmış döküm ve koyu kauçukta izi kaybolmayan 20 mW nokta; delik merkezi işaretleme için.
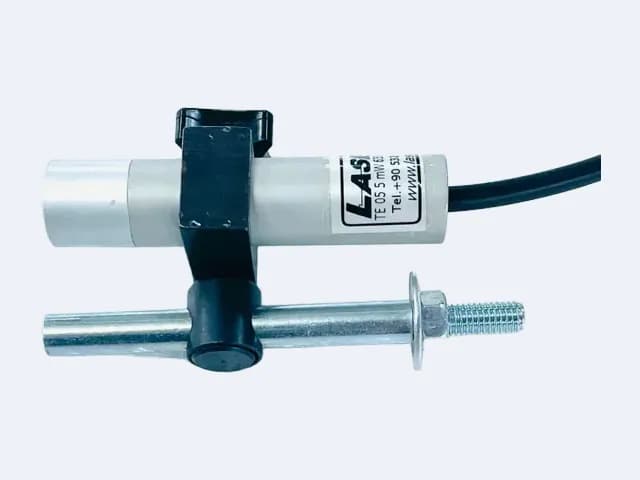
Bıçağın geçeceği yeri malzeme üstünde net gösteren 30 mW kademe; IP 68 künyeli 16 mm gövde.
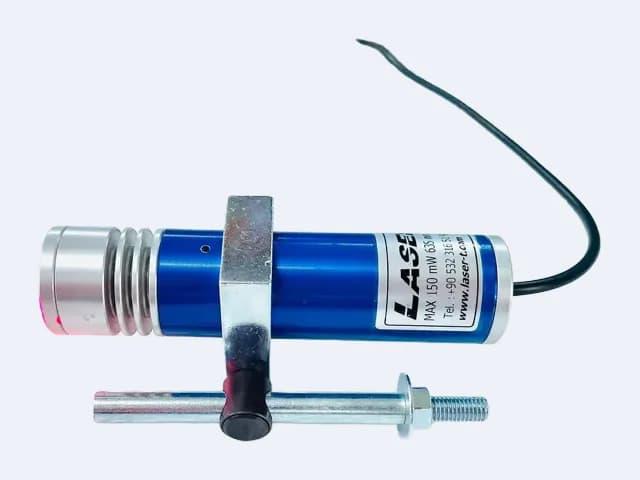
35 mm gövdede 150 mW kırmızı çember; boru merkezleme ve dairesel sınır gösterme için.
Katalogdan rastgele seçilen beş iş. Tamamı için ürün kataloğuna göz atabilirsiniz.
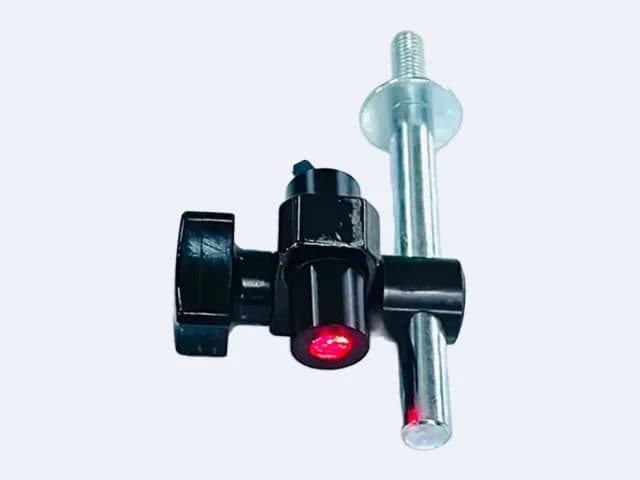
12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
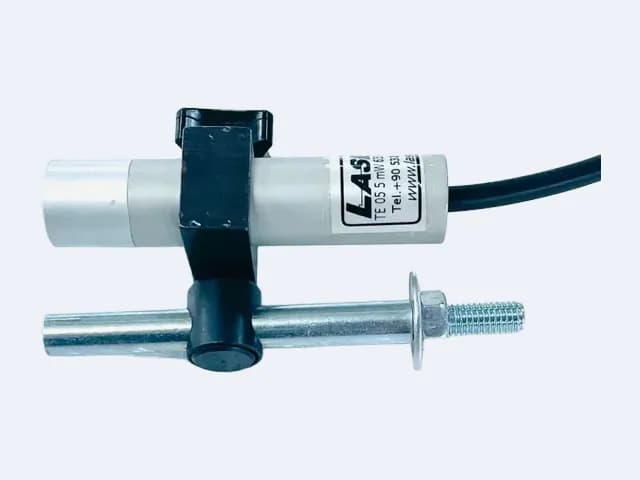
Tezgâh armatürü altında soluklaşmayan 10 mW çizgi; genel atölye hizalama işlerinin kademesi.
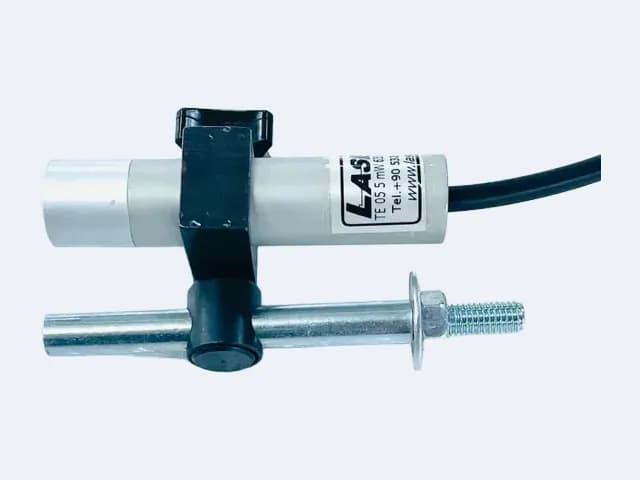
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
Bıçağın geçeceği yeri malzeme üstünde net gösteren 30 mW kademe; IP 68 künyeli 16 mm gövde.
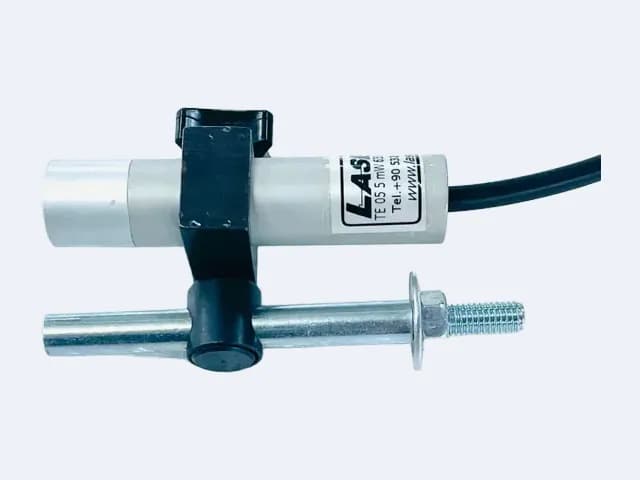 ÇOK İNCELENEN
16 mm gövdenin tepe kademesi; aydınlık holde ve hızlı akan hatta okunan 50 mW çizgi.