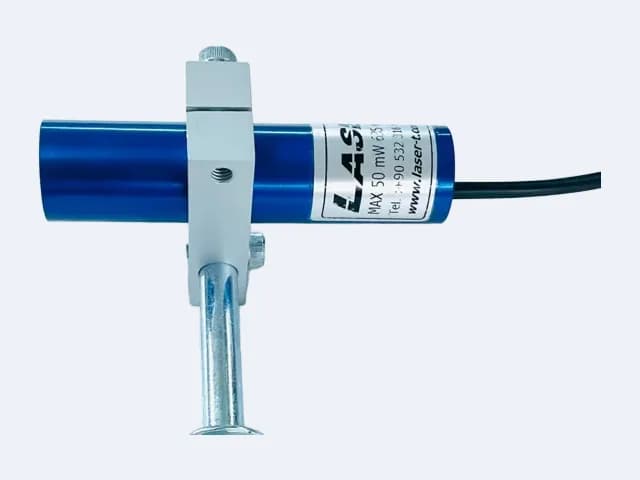
Stok koduTLS - 050635 - L25
Çizgi Lazer TS50L25 Lazer Modülü
Saydam ve yansıtıcı yüzeyde hattı tutan 50 mW çizgi jeneratörü; cam ve ayna hatları için.
50 mW · 635 nmHemen İncele
UYGULAMA ALANLARI
Otomasyon hattında lazerin işi operatöre yol göstermek değil; makinenin kendisine ve hattı izleyen kişiye referans vermek. Parçanın bandın ortasında mı kenarında mı gittiği, robotun kavrama noktasına oturup oturmadığı çıplak gözle saniyeler içinde anlaşılamıyor — ışıkla anlaşılıyor. İkinci işlev kurulum. Yeni bir istasyon devreye alınırken mekanik ayarların referansa ihtiyacı var; hat çalışırken de aynı referans, kaymanın ne zaman başladığını gösteriyor.
NEREDE KULLANILIYOR
Bandın merkez ekseni ya da parçanın durması gereken çizgi ışıkla veriliyor. Katalogdaki 29 modelin 16'sı çizgi; bant genişliğine göre 16 mm gövdeli TE'den 35 mm gövdeli TM'ye kadar seçenek var.
Robotik kolun parçayı tutacağı yer artı ya da nokta lazerle işaretleniyor. Devreye alma sırasında mekanik ayarın referansı bu; hat çalışırken de kavrama noktasının kayıp kaymadığı aynı ışıkla izleniyor.
Daire lazer, yuvarlak kesitli parçaların döner tabla ya da besleme yuvasında merkezlenmesi için. Çember parçanın kenarına oturduğunda merkezleme tamam; TOD100C35 ve TOD150C35 bu iş için.
DETAY
01
Otomasyon hatlarındaki arızaların çoğu bir anda çıkmıyor. Bir bant gerginliği azalıyor, bir mesnet gevşiyor, parçalar milimetre milimetre kenara kayıyor. Hat durmadığı için kimse fark etmiyor; ta ki durana kadar.
Sabit bir ışık referansı bu kaymayı görünür kılıyor. Parçalar hattan ayrılmaya başladığında bu, vardiyada bakan herkesin görebileceği bir şeye dönüşüyor.
Referansın değeri tam olarak sabit olmasından geliyor. Modül hattın gövdesine bağlı ve kendi yeri değişmiyorsa, ışıkla parça arasındaki fark yalnız parçanın kaymasından kaynaklanıyor.
02
Yeni bir istasyon kurulurken mekanik ayarlar deneme yanılmayla oturuyor. Her denemede parçanın nereye geldiğini ölçmek zaman alıyor ve ölçen kişiye göre değişiyor.
Işık referansı bu döngüyü kısaltıyor: hedef zaten görünür durumda, ayar yapıldıkça parçanın hedefe yaklaşıp yaklaşmadığı bakışla anlaşılıyor.
Aynı referans daha sonra bakım için de kullanılıyor. İstasyon söküldüğünde yerine takılırken aynı ışığa göre ayarlanıyor; ilk kurulumdaki konum korunuyor.
03
Katalogdaki modüller 3,2 V ile besleniyor. Otomasyon panosunda bu gerilim genellikle hazır bulunuyor; ayrı bir güç kaynağı çekmeye çoğu kurulumda gerek kalmıyor.
Gövde çapı montaj yerini belirliyor. Makine içinde dar bir yuvaya girecekse 12 mm gövdeli MAX ya da 16 mm gövdeli TE; bant üstüne dışarıdan bakacaksa 25 mm ve üstü seriler kullanılıyor.
Koruma sınıfı IP 63 – IP 68; yıkanan hatlarda IP 67 ve IP 68 gövdeli modeller seçiliyor, nemli ortamda modülün kendisi sorun çıkarmıyor; dikkat edilmesi gereken tek şey cam yüzeyin temiz kalması.
Giyotinde sac her seferinde aynı yere oturmuyor, kaynak ağzı her parçada aynı noktaya denk gelmiyor. Operatör metreyle ölçüp işaretlediği sürece hem zaman gidiyor hem de fire çıkıyor. Modül tezgâha bir kez ayarlanıyor, kesim hattı ya da kaynak noktası sacın üstünde sürekli duruyor.
Kerestede damar ve budak, mermerde ise desen nereden keseceğinizi belirliyor; iki malzemede de yanlış kesilen plaka geri gelmiyor. Çizgi hattın üstünde dururken operatör plakayı çizginin altında kaydırıp desenin en iyi durduğu yeri seçiyor. Ölçü alma ve tebeşirle işaretleme adımı tamamen kalkıyor.
Pastal masasında kat sayısı arttıkça kenar kaçıyor; kesim bittiğinde alttaki katlar üsttekiyle aynı ölçüde çıkmıyor. Masanın boyunca düşen çizgi serim sırasında referans oluyor, kaçan kat daha ilk metrede görülüyor. Kesim hattında da bıçağın izleyeceği yol kumaşın üstünde duruyor.
Koli konveyörde birkaç santim kaçık ilerlediğinde etiket yanlış yüze yapışıyor, bantlama ünitesi kenarı yakalayamıyor, palette sıra tutmuyor. Bandın üstüne düşen artı işareti hem merkezi hem de sıra aralığını gösteriyor; operatör kutuyu işaretin üstüne koyduğunda hat boyunca hizada kalıyor.
Otomatik hatta duran şey genelde robot değil, fikstüre yamuk oturan parça oluyor. Yuvarlak kesitli gövdelerde çember referansı işi kestiriyor: parçanın kenarı çemberin içine oturduğunda merkezleme tamam demektir. Montaj istasyonunda da vidanın, kaynağın veya deliğin yeri parçanın üstünde işaretli duruyor.
DEVAMI
04
Bir hat gösterilecekse çizgi, bir konum gösterilecekse artı, tek bir yer gösterilecekse nokta, yuvarlak parça merkezlenecekse daire. Yanlış şekil seçildiğinde güç ve gövde doğru olsa bile modül iş görmüyor.
Katalogdaki dağılım da bunu yansıtıyor: 18 çizgi, 6 artı, 5 nokta, 2 daire. Otomasyonda en çok istenen şey bir hattın gösterilmesi.
05
Hızlı akan bir bantta parça ışığın altında saniyenin altında kalıyor. Bu durumda çizginin parlak olması, izleyen kişinin sapmayı yakalaması için belirleyici.
Kapalı bir makine içinde ise tersi geçerli: ortam karanlık olduğu için düşük güç yeterli, yüksek güç yansıyıp kamera ve sensörleri rahatsız edebiliyor.
Makine içinde dar yuvaya girecek kurulumlarda 12 mm gövdeli MAX serisi de kullanılıyor.
Saydam ve yansıtıcı yüzeyde hattı tutan 50 mW çizgi jeneratörü; cam ve ayna hatları için.
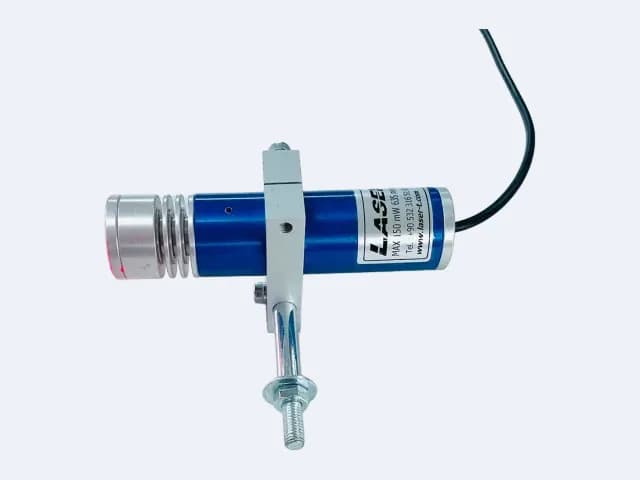 ÇOK İNCELENEN
TM serisinin giriş kademesi; aydınlık holde ve koyu mat metalde okunan 100 mW kırmızı çizgi.
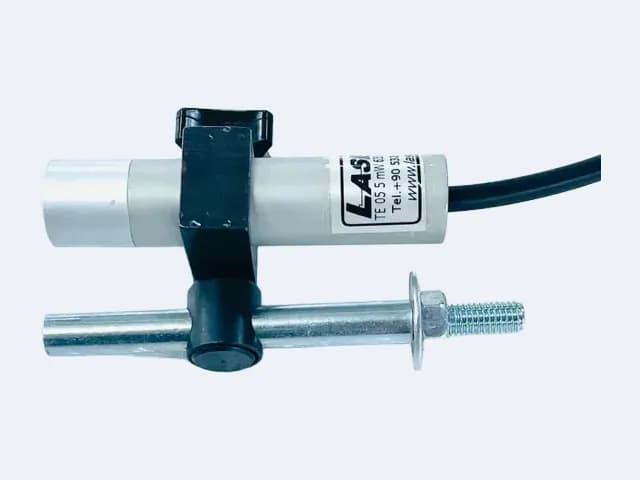
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
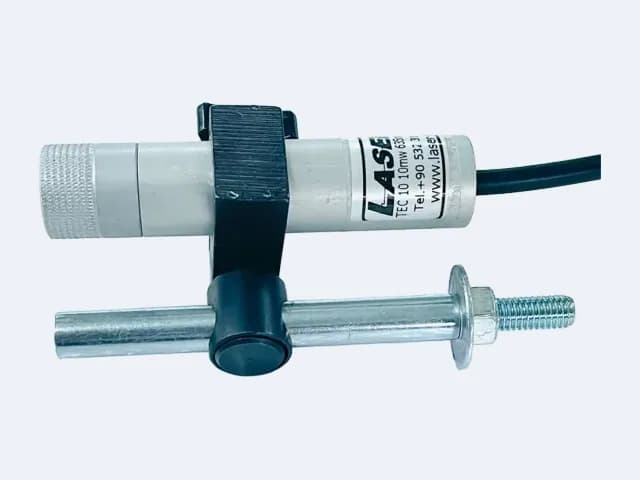
Parlak sacda ve koyu dökümde kesişimi kaybolmayan 20 mW artı; matkap ve pres tezgâhları için.
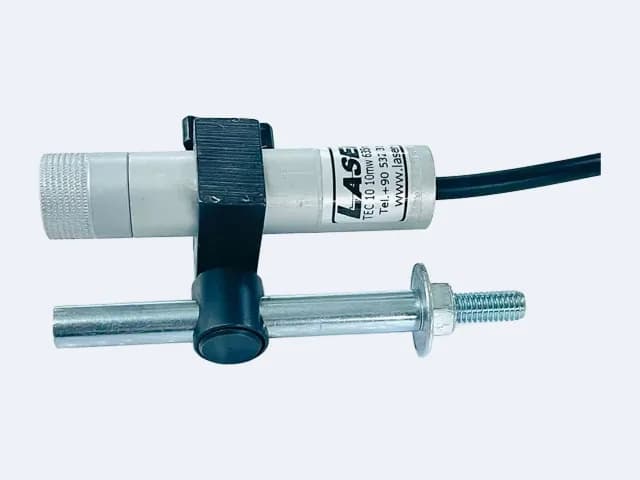
Kumlanmış döküm ve koyu kauçukta izi kaybolmayan 20 mW nokta; delik merkezi işaretleme için.
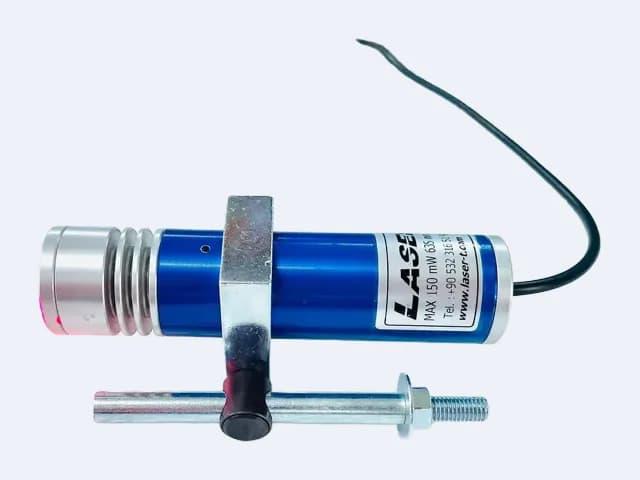
35 mm gövdede 150 mW kırmızı çember; boru merkezleme ve dairesel sınır gösterme için.
Katalogdan rastgele seçilen beş iş. Tamamı için ürün kataloğuna göz atabilirsiniz.
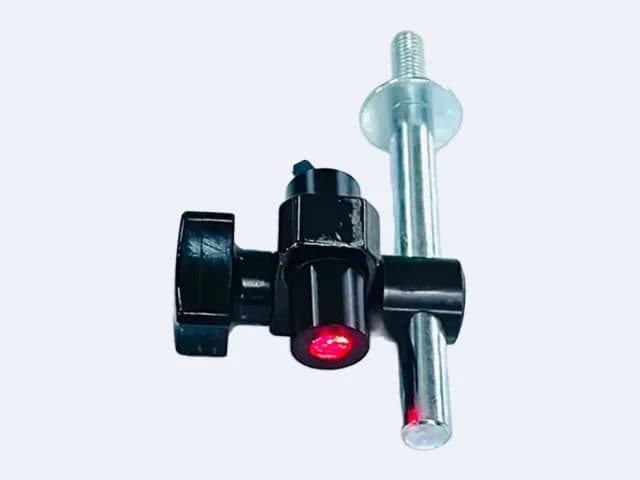
12 mm gövdeyle en dar yuvaya giren çizgi modülü; kapalı ortamda ince, keskin referans çizgisi.
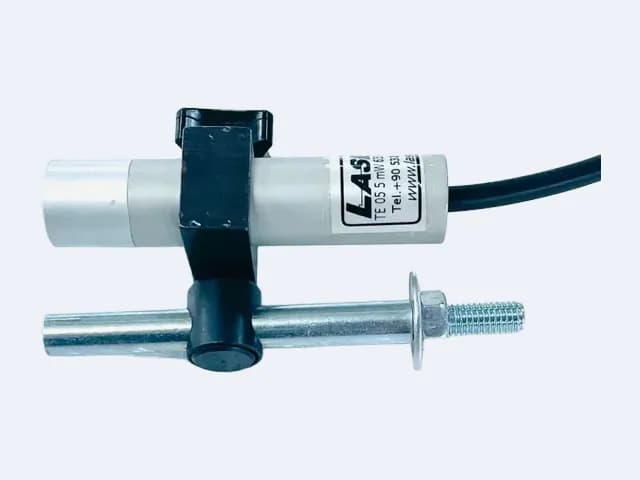
Tezgâh armatürü altında soluklaşmayan 10 mW çizgi; genel atölye hizalama işlerinin kademesi.
Islak yüzeyde çizgiyi okunur tutan ilk TE kademesi; soğutma sıvısı ve yıkama suyunun bulunduğu hatlar için.
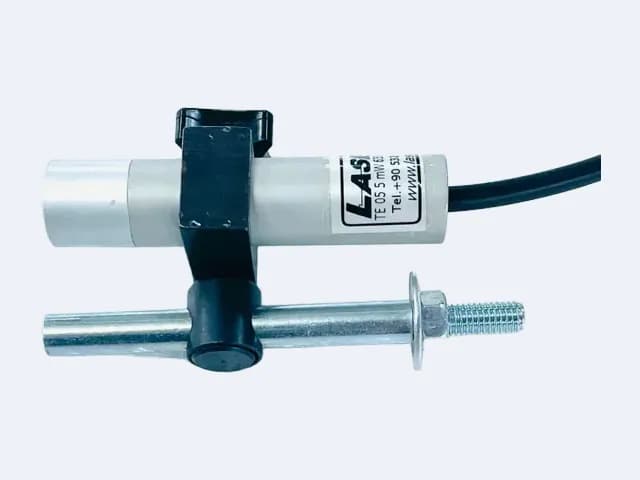
Bıçağın geçeceği yeri malzeme üstünde net gösteren 30 mW kademe; IP 68 künyeli 16 mm gövde.
 ÇOK İNCELENEN
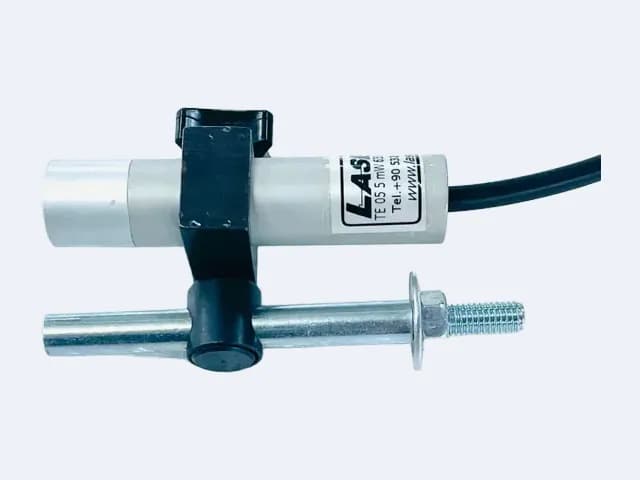
16 mm gövdenin tepe kademesi; aydınlık holde ve hızlı akan hatta okunan 50 mW çizgi.